Ikhanda lepayipi lepayipi kufanele lilingane ngaphezu kobubanzi obujwayelekile. Kufanele ihambisane ne-polymer, ukwakheka, izinga lepayipi, okukhiphayo, uxhumano lwe-extruder, uhlelo lokulinganisa kanye nendlela opharetha bakho abashintsha ngayo osayizi. Lo mhlahlandlela uguqula lokho okokufaka kube ukucaciswa kokuthenga kwe-PVC, i-PE, i-CPVC, i-PP kanye nokukhiqizwa kwamapayipi e-PPR.


Ukuthenga aipayipi extrusion die ikhanda, thumela umphakeli amasethi edatha amahlanu afanayo: okokusebenza nokwakhiwa; izinga lamapayipi, ububanzi nobubanzi bodonga; okukhiphayo kanye nesivinini somugqa; i-extruder flange kanye ne-melt-inlet interface; kanye ne-downstream calibrator, i-vacuum, ukupholisa kanye nokuhlelwa kokukhipha. Isicelo esinikeza kuphela "ipayipi le-PVC, 110 mm" asikalungeli ubunjiniyela.
Iphuzu lenkontileka elibaluleke kakhulu yisimo sokwamukela. Yisho into yangempela yokukhiqiza, usayizi wepayipi, okukhiphayo okuzinzile, isivinini somugqa, ukufudumeza nokusethwa kwenzwa, ukuhluka okuvumelekile kodonga, ububanzi obungaphandle, i-ovality, isimo sobuso kanye nokuhlolwa komkhiqizo okudingekayo. Ikhanda le-die lilolonga ukuncibilika okushisayo, kodwa ngeke ngokwalo liqinisekise ipayipi lokugcina elipholile.
Isinqumo sokuqala akusona idayamitha yokufa
Isinqumo sokuqala yimvilophu yokukhiqiza. Ikhanda elilodwa lingase liqhube iqembu lamasayizi aseduze nama-dies ashintshekayo nama-mandrels. Ibanga elibanzi kakhulu likasayizi lingaveza ukuyekethisa ekuhambeni, isikhathi sokuhlala, ukulungiswa, ukucindezela kwekhanda nomsebenzi wokushintsha. Ububanzi obufanele buncike kokubalulekile kanye nesilinganiso, hhayi kuphela lapho okufakiwe kungangena ngaphakathi emzimbeni.
Sihlukanisa yonke imibuzo ibe imingcele emithathu. Umngcele womkhiqizo uhlanganisa izinto zamapayipi, izinga, ububanzi nodonga. Umngcele wenqubo uhlanganisa okukhiphayo, isivinini, izinga lokushisa nokucindezela. Umngcele wemishini uhlanganisa i-flange, i-centerline, izifudumezi, izinzwa, ukuphakamisa kanye nokuma phansi komfula.
| Okokufaka komthengi | Kungani ishintsha ikhanda lokufa | Ubufakazi okufanele buthunyelwe |
|---|---|---|
| I-polymer kanye nefomula ephelele | Ishintsha i-viscosity, ukuzwela ukushisa, ukushelela, ukuguga, ingozi yokugqwala, umkhawulo wesikhathi sokuhlala kanye nendlela yokuhlanza | Ishidi ledatha yebanga le-resin, amaphesenti okwakhiwa kanye nesampula |
| Ipayipi standard kanye nesicelo | Ichaza umkhiqizo oqediwe okufanele umugqa ukhiqize futhi uhlole | Inombolo eqondile ejwayelekile, i-edishini, imakethe nomdwebo wangaphakathi |
| I-OD, udonga, i-SDR noma ibanga leshejuli | Isetha indawo yokugeleza ye-annular, umndeni wamathuluzi kanye nobubanzi bengxenye yoshintsho olusebenzayo | Ithebula likasayizi elinemikhiqizo encane, evamile kanye nephezulu |
| Isamba esiphumayo nesivinini somugqa | Ishintsha isivinini sokugeleza, ingcindezi, umthwalo wokushisisa, isikhathi sokuhlala kanye nesidingo sokupholisa esingezansi | I-kg/h ekwazi ukudayisa ngosayizi ngamunye obalulekile |
| I-Extruder ne-adaptha interface | Inquma ijiyomethri yokufaka, iphethini yebhawodi, irejista, uphawu, ubude obuphakathi nendawo nokusekela | Umdwebo olawulwayo kanye nezithombe ezilinganiselwe zomshini okhona |
| Ukulinganisa kanye nesistimu yokupholisa | Ithinta ukwehla, i-OD yokugcina, i-ovality, ukusatshalaliswa kodonga nokuziphatha kokuqala | Imidwebo ye-Calibrator, idatha yethangi le-vacuum, ubude bokupholisa kanye nendawo yokukhipha |
| Uhlelo lokushintsha | Inquma ukuthi yiziphi izingxenye ezikhiphekayo, ukuthi zigxile kanjani nokuthi opharetha baziphatha ngokuphepha kangakanani | Shintsha imvamisa, indlela yokuhlanza, umthamo we-crane kanye nesikhathi sokuphumula esiqondisiwe |
Ukubuka kwefekthri yethu:asibheki i-diameter yepayipi lokuzilibazisa njengencazelo eyanele ye-die-head. Uma umthengi esinikeza kuphela igama le-resin kanye ne-OD, sicela uchungechunge lwezindonga, ifomula, okukhiphayo, isixhumi esibonakalayo se-extruder nendlela yokulinganisa ngaphambi kokulungisa indlela yokugeleza. Ikhotheshini esheshayo esuselwe kokungenayo ngokuvamile ihambisa imibuzo engaphenduliwe ukuthi isetshenziswe.



Qala ngezinga lepayipi eliqediwe
I-die head iyithuluzi lokukhiqiza. Akusona isitifiketi sepayipi. Umthengi kufanele ahlonze izinga eliqondile lomkhiqizo kanye noshicilelo, kuyilapho umphakeli kufanele ahumushe imvilophu yepayipi indlela yokugeleza, isethi yamathuluzi kanye nendlela yokulungisa. Ukuthobelana kokugcina kufakazelwa epayipini eliqediwe ngokuhlolwa okudingekayo emakethe nasekusetshenzisweni kwalo.
Kumaphrojekthi ajwayelekile wamapayipi amanzi, izinkomba ezintathu ezisemthethweni ezisebenzayo yileziI-ISO 1452-2:2009 yamapayipi e-PVC-U, I-ISO 4427-2:2019 yamapayipi e-PEfuthiI-ISO 15874-2:2013 yamapayipi e-PP asetshenziswa ekufakweni kwamanzi ashisayo nabandayo. Hlola ushicilelo lwamanje, izichibiyelo kanye nokutholwa kukazwelonke lapho inkontileka isilungiswa.
| Umndeni wamapayipi | Inkomba esemthethweni yokuqala | Ulwazi i-die-head RFQ esaludinga |
|---|---|---|
| Ipayipi lokucindezela le-PVC-U | I-ISO 1452-2 noma okulinganayo kuzwelonke okudingekayo | Ifomula yenhlanganisela eyomile ye-PVC, uchungechunge lwamapayipi, i-OD yegama, ithebula lodonga, isibonelelo sokuhlala, okukhiphayo, isivinini somugqa kanye nezidingo zendawo |
| Ipayipi lokucindezela le-PE | I-ISO 4427-2 noma okulinganayo kuzwelonke okudingekayo | Inhlanganisela eqondile ye-PE, ububanzi be-SDR, ububanzi be-OD, ukwakhiwa okuqinile noma okunwetshiwe, ukuhlelwa komugqa noma ungqimba, okukhiphayo kanye nesistimu yokupholisa |
| I-PP noma i-PPR ipayipi lamanzi ashisayo nabandayo | I-ISO 15874-2 noma okulinganayo kuzwelonke okudingekayo | Ibanga eliqondile le-PP, isigaba sobukhulu bepayipi, uhlelo lokusebenza lwesevisi, ukwakhiwa kongqimba, ububanzi nobubanzi bodonga, okukhiphayo kanye nendlela yokulinganisa |
| Ipayipi likagesi noma ishubhu yezimboni | Ukucaciswa komthengi okusebenzayo kuzwelonke, kwemboni noma kwekhasimende | Ifomula ebalulekile, ukuqina noma okuqondiwe kokusebenza, ijiyomethri, umbala, ukuphrinta noma umugqa, uhlelo lokuhlola kanye nokukhubazeka kwendawo okuvumelekile |
Ungabhali "ngokwezinga lamazwe ngamazwe" ku-RFQ.Yisho idokhumenti, ingxenye, uhlelo kanye nokutholwa kwendawo. Bese unamathisela umdwebo wakho wepayipi osuphelile kanye nohlelo lokuhlola. Osayizi abafanayo abafanayo bangaba nobubanzi obuhlukene bodonga, izimo zokuhlola kanye nezidingo zokuhlonza.
Okunye ukwehlukana kubalulekile. Ukugunyazwa kwamanzi okuphuza kuthinta umkhiqizo wamapayipi osuphelile kanye nezinto zawo ezimanzisiwe. Uku-oda ikhanda lokufa eNanhaiya akudluliseli imvume yamanzi okuphuza epayipini lomthengi. Ukugunyazwa kwe-resin, ukulawulwa okuyinhlanganisela, amarekhodi okukhiqiza kanye nesitifiketi somuntu wesithathu kuhlala kuyingxenye yohlelo lokuthobela lomkhiqizi wamapayipi.
Cacisa ifomula yangempela, hhayi nje i-PVC noma i-PE
Le yindawo ka Nanhaiyaipayipi extrusion die ikhandainikezwa i-PVC enezithasiselo, i-PE, i-CPVC ne-PP. Lawo magama achaza imindeni yezinto ezibonakalayo. Abasitsheli i-viscosity encibilikayo, ukulayishwa kokugcwalisa, uhlelo lokuzinzisa, okuqukethwe okugaywe kabusha, iwindi lokucubungula noma ukuthambekela kokuphuma ngaphandle.
Ku-PVC, thumela iresiphi egcwele yokuhlanganisa okomile ngesisindo kanye nesimo sokuxutshwa. Ileveli ye-calcium carbonate kanye nokwelashwa kwezinhlayiyana, ibhalansi ye-lubricant, isistimu yokuzinzisa, isishintshi somthelela, insiza yokucubungula, iphesenti le-pigment kanye namaphesenti okusebenza kabusha konke kungashintsha ukubukeka kodonga, ukucindezela kwekhanda nokuziphatha kwediphozi.
Nge-PE noma i-PPR, thumela i-compound grade neshidi ledatha lamanje labahlinzeki. Bandakanya ukugeleza kwesisindo esiningi noma ulwazi lwe-viscosity njengoba lushicilelwe kulelo banga, ukuminyana, izithasiselo, i-carbon-black noma isistimu yombala, umkhawulo we-regrind kanye nokuthi ingabe imigqa yokuhlonza noma izendlalelo zokusebenza zinwetshwa ngokuhlanganyela.
I-PVC ne-CPVC
Umlando wokushisa nesikhathi sokuhlala kufanele ukunakwa okuseduze. Indlela yokugeleza kufanele igweme ukubamba okungadingekile, futhi uhlelo lokushisisa kufanele lusekele ukuqala nokuhlanza okulawulwayo. Izinguquko zefomula kufanele zidalulwe ngaphambi kokukhiqizwa.
I-PE
Ibanga, amandla ancibilikayo, okukhiphayo kanye namandla okupholisa sebenza ndawonye. Ikhanda le-PE eliphuma phambili lidinga ukugeleza okuzinzile kwe-circumferential kanye nesistimu yokulinganisa efanele, hhayi nje igebe elikhudlwana lonyaka.
I-PP kanye ne-PPR
Yisho ngqo inhlaka kanye nomkhiqizo wesevisi. Ipayipi lamanzi ashisayo nabandayo, ithubhu yezimboni kanye nokwakhiwa kwe-multilayer kungadinga izimo ezihlukene zamathuluzi, ukupholisa kanye nokwamukela.
Ukubuka kwefekthri yethu:lapho ithimba elikhiqizayo lishintsha okokugcwalisa, ibanga le-resin noma iphesenti eligaywe kabusha ngemva kokugunyazwa kokusetshenziswa kwamathuluzi, ukufa akuzange kube nokunemba kungazelelwe. Okokufaka kwenqubo kushintshile. Sirekhoda ukwakhiwa kwesithenjwa esivumelwaneni sobuchwepheshe ukuze ukuxazulula inkinga kuqale esimweni esaziwayo.

Ukuvuleka kwefayizi akuwona usayizi wepayipi wokugcina
I-hot annular melt ayishiyi idayi futhi ihlala igxilile ngokwejometri. Ingase ikhukhumale lapho uphuma, idonse phansi idonswe, ithinte isilinganisi, inciphe ngesikhathi sokupholisa futhi iqhubeke nokushintsha njengoba izinga lokushisa lilingana. Yingakho ipayipi elibizwa ngokuthi i-110 mm lingasebenzisi ngokuzenzakalelayo ukuvuleka kwe-110 mm.
Umphumela wokugcina uvela ohlelweni: ukuphuma kwe-extruder, izinga lokushisa elincibilikayo nokucindezela, i-die and mandrel geometry, ibhalansi yokushisa eyindilinga, i-centering, indlela yomoya, isilinganisi, i-vacuum, isivinini sokupholisa kanye nokukhipha. Uma lezi zingxenye zithengwa kubahlinzeki abahlukene, umthengi kufanele abele umdwebo wokusetshenziswa kubonwa olawulwayo kanye ne-matrix eyodwa yesibopho sokwamukela.
| Isici sokulawula | Lokho elikuthonya ngokuqondile | Lokho elingeke likufakazele lilodwa |
|---|---|---|
| Die futhi mandrel flow indlela | Ukusatshalaliswa kwe-annular melt, ukulahleka kwengcindezi, ukuziphatha kwendawo yokuhlala kanye nokuma kweshubhu kokuqala | I-OD yokugcina ebandayo, udonga, i-ovality noma ukusebenza kwengcindezi |
| Mandrel centering ukulungiswa | Igebe lokuqala eliyisiyingi nokulungiswa kokusatshalaliswa kodonga | Umphumela ozinzile lapho izinga lokushisa, ukugeleza noma ukuqondanisa phansi komfula kugcina kukhukhuleka |
| Ukuhlelwa kwendawo ye-heater | Ukulawula okushisayo nxazonke nangasekhanda | Izinga lokushisa langempela lokuncibilika ngaphandle kwendlela yokulinganisa echaziwe |
| I-Calibrator kanye ne-vacuum tank | Ukulinganisa kwangaphandle, ukupholisa ngaphambi kwesikhathi nokusekelwa komumo | Udonga olufanayo lapho ishubhu elincibilikayo elingenayo lingazinzi |
| Isistimu yokupholisa | Izinga lokuqiniswa, ukuzinza kwe-dimensional kanye nokususwa kokushisa okusele | I-geometry enhle lapho izinga lokushisa lamanzi noma ukugeleza kwamanzi kungalawuleki |
| Ukukhipha | Isivinini somugqa, ukudonswa phansi kanye nokuthutha okuqhubekayo | Ubukhulu obulungile lapho umdonsayo engaqondani kahle noma isivinini sishintshashintsha |
Umthetho wokulinganisa owusizo:cacisa ipayipi elincane futhi elikhulu kunawo wonke, kodwa unjiniyela ezungeze amakhona okusebenza anzima. Lawa ngokuvamile amapayipi amakhulu kakhulu ekuphumeni okuphezulu, udonga oluncane kakhulu ngesivinini somugqa ophezulu, usayizi omncane okhipha kancane okhuphula isikhathi sokuhlala, kanye nomkhiqizo onodonga oluqinile noma imfuneko yendawo.


I-Nanhaiya inikeza ama-mandrels alungisekayo, izinketho zeshaneli yokupholisa kanye namalayini ashintshwayo kububanzi bekhanda lepayipi layo. Sebenzisa lezo zinketho ngesizathu esichaziwe. Ukulungiswa kuyasiza uma opharetha benendlela yokubeka maphakathi nendawo ephindaphindwayo. Izinto ezigugayo ezishintshekayo ziwusizo uma ububanzi bazo, inani elisele kanye nenqubo yokushintshwa kucacile.
Khiya isixhumi esibonakalayo se-extruder ngaphambi kokuthi kuqale ukusebenza
Ipayipi lepayipi lingaba nomzila omuhle kakhulu wokugeleza wangaphakathi futhi liqhubeke lihluleke ukulifaka ngenxa yokuthi indawo yokungena, irejista, iphethini yebhawodi, isivalo noma ukuphakama kwesikhungo bekucatshangwa. Amaphrojekthi okushintsha asengozini ikakhulukazi ngoba imidwebo yemishini ingase ibe midala, ilungisiwe noma ingatholakali.
Sikhetha izinhlobo ezintathu zobufakazi: umdwebo wasekuqaleni olawulwayo, izilinganiso ezintsha nezithombe ezicacile ezinereferensi yesikali. Uma abathathu bengavumelani, xazulula ukungqubuzana ngaphambi kokuthi umdwebo owenziwe ukhishwe.
- Ukwenziwa kwe-Extruder, imodeli nokucushwa kwesikulufa
- I-screw diameter kanye nebanga lokuphumayo elilinganiselwe
- Umdwebo we-Dicharge noma i-adaptha flange
- Irejista ububanzi, ukujula kanye nokubekezelelana
- Inani le-bolt, intambo, indilinga ye-pitch nokumaketha
- Ukuvalwa kwe-geometry yobuso kanye nendlela ye-gasket
- I-Melt-inlet ububanzi nobude boshintsho
- Ipuleti le-breaker elidingekayo noma isixhumi esibonakalayo sesikrini
- Usayizi wembobo yenzwa yokucindezela kanye nendawo
- Uhlobo lwenzwa yezinga lokushisa elincibilikayo nokufakwa
- I-voltage ye-heater, imvamisa, amandla nezixhumi
- Uhlobo lwe-thermocouple nokuhambisana kwesilawuli
- Ubude besikhungo se-Die-head kanye nesiqondiso sokugeleza
- Uhlaka lokusekela, amasondo, ama-rails noma amaphuzu okuphakamisa
- Imvume yokufaka nokulungisa okutholakalayo
- Ibanga lereferensi yesilinganisi nokuqondanisa
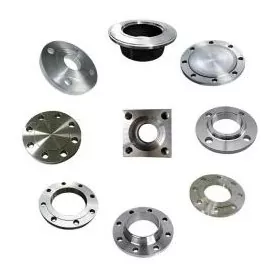
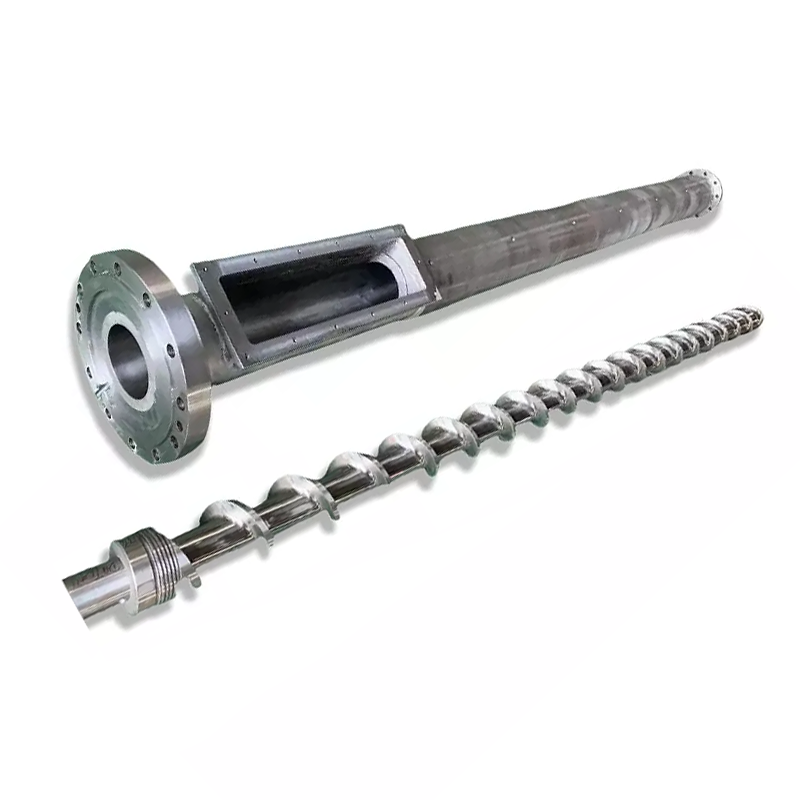
I-Nanhaiya ikhiqiza ngendlela oyifisayoama-ama-barrel flangeskanye nezingxenye ze-die-head, ngakho-ke i-adaptha ingaxoxwa ngekhanda esikhundleni sesokunxele njengesimanga sokufaka. Ukuze uthole iphrojekthi yomugqa ophelele, qondanisa isixhumi esibonakalayo nesikhethiweumshini we-plastic i-extruder, izilawuli kanye nezinto zokusebenza ezansi nomfula.
Ukubuka kwefekthri yethu:isithombe socingo se-flange sisisiza ukuthi siqonde isakhiwo, kodwa asichazi isiyingi sebhawodi noma ukulingana kwerejista. Sisebenzisa isithombe ukuthola imibuzo. Sisebenzisa umdwebo osayiniwe ukusika insimbi. Lowo mehluko uvimbela iphutha elincane lokusebenzelana ekubambezelekeni konke ukufakwa.


Khetha ukwakhiwa okuzungeze impahla kanye nomsebenzi wokuhlanza
Ikhanda lepayipi elizinikele le-Nanhaiya lisebenzisa insimbi enamandla amakhulu enengxubevange enezindawo eziqinile futhi likhiqizwa ngokunemba kwemishini ye-CNC nokwelashwa kokushisa. Ujikelele wayoi-i-extruder die headikhasi libala i-38CrMoAl, i-nitriding kanye nobulukhuni bobuso be-HV950 ukuya ku-HV1000.
Lawo manani ayidatha yokuqala ewusizo, kodwa ukucaciswa okugunyaziwe kusafanele kuhlonze into eqondile yengxenye, ububanzi bokwelashwa, umbandela wokuqina oqediwe, isiphetho se-flow-surface, ukuhlolwa kobukhulu kanye nanoma iyiphi imfuneko yokugqwala. Inani lokuqina engxenyeni eyodwa akufanele likopishelwe kuzo zonke izinto zokubopha, ikhava ye-heater noma ingxenye yesakhiwo.
| Isimo sesevisi | Ukukhathazeka ngokuthenga | Okufanele kuchazwe esicashuni |
|---|---|---|
| I-PVC egcwele | I-Abrasive mineral filler, idiphozithi kanye nemvamisa yokuhlanza | Ifomula, ileveli yokugcwalisa, into emanzi kanye nokwelashwa, indawo yokugqoka eshintshwayo kanye nendlela yokuhlanza |
| I-CPVC noma inhlanganisela ezwela ukushisa | Umlando wokushisa, ukubamba kanye nokuwohloka kwempahla | Iwindi lokucutshungulwa, umqondo wendlela yokugeleza, izindawo zokushisisa, izindawo zokuzwa, inqubo yokuqalisa nokuvala shaqa |
| I-Carbon-black PE | Ukusabalalisa okuzinzile, ikhwalithi yendawo kanye nokugijima okude | Ibanga elihlanganisiwe, ububanzi bokuphumayo, iwindi lokucindezela, ukuhlelwa kwe-heater kanye nokufinyelela kokuhlanza |
| Okuqukethwe okugaywe kabusha | Ukungcola, ukuhluka kwe-viscosity kanye nezinhlayiya ezilumayo | Umthombo, amaphesenti aphezulu, uhlelo lokuhlunga, isampula, ukuhluka okulindelekile kanye nemikhawulo yokwamukela |
| Ukushintsha kombala njalo | Bamba, finyelela, shintsha-ingxenye yokuphatha kanye ne-scrap | Ukulandelana kombala, izinto zokuhlanza, isikhathi sokushintsha esivunyelwe, inqubo yokuhlanza nezingxenye ezikhiphekayo |
Okuqinile akulona isu eliphelele lezinto ezibonakalayo.Ukuqina kobuso, ukujula kwekesi, ukuqina kwe-substrate, ukuziphatha kokugqwala, indlela yokuqeda kanye nokulungisa kufanele kuhambisane nengxenye kanye nenqubo. Cela umphakeli ukuthi abhale ukuthi yini ephathwayo, ukuthi iqinisekiswa kanjani nokuthi yiliphi irekhodi lokuhlola eliza ne-oda.


Buyekeza i-Nanhaiyaimishini yokukhiqiza, izitifiketifuthiisevisi yezobuchwepheshengesikhathi sokufaneleka komphakeli. Isiqondiso sokufaka kanye nezeluleko zokulungisa zesikhathi eside zingafakwa kububanzi bosekelo okuvunyelwene ngalo.
Yenza ukushintshwa kosayizi kube yingxenye yesibalo sokuthenga
Intengo ephansi yamathuluzi ingabiza uma lonke ushintsho lubopha u-crane, lonakalisa izifudumezi noma ludinga ukufakwa phakathi kwesivivinyo namaphutha okuphindaphindiwe. Buza ukuthi i-die kanye ne-mandrel isuswa kanjani, lapho izingxenye ezishisayo zibekwe khona, yiziphi izinsimbi eziphathwayo, ukuthi ukulungiswa kubuyiselwe kanjani nokuthi yiziphi izimpawu noma izinto ezidliwayo ezishintshwayo.
| Umbuzo wokushintsha | Kungani umthengi kufanele anakekele | Okukhiphayo kwenkontileka |
|---|---|---|
| Yibuphi osayizi ababelana ngomzimba owodwa? | Ibonisa inombolo yangempela yamakhanda namasethi ezingxenye zokushintsha | I-matrix yokuvumelana ngepayipi OD, ububanzi bodonga nezinto ezibonakalayo |
| Yini okufanele ipholile ngaphambi kokususwa? | Kuthinta isikhathi sokuphumula nokuphepha kokusingatha | Izinga lokushisa elibhaliwe kanye nenqubo yokusingatha |
| Kanjani die futhi mandrel igxile? | Ithinta izingcezwana zokuqalisa nokulungiswa kodonga | Umdwebo wokulungiswa, izikhundla zereferensi nokuqeqeshwa |
| Imaphi amathuluzi nemishini yokuphakamisa edingekayo? | Ivimbela ukuphatha okungaphephile okungaphephile | Uhlu lwamathuluzi, izingxenye zesisindo, amaphuzu okuphakamisa kanye nemidwebo yesakhiwo |
| Yiziphi izingxenye eziyisipele esijwayelekile? | Yehlisa isikhathi sokuphumula ngemva kochungechunge, i-seal, i-heater noma ukulimala kwenzwa | Uhlu oluyisipele olunconywayo lweminyaka emibili olunenani ngento |
| Ihlanzwa kanjani indlela yokugeleza? | Ishintsha ukusebenza, ingozi yendawo kanye nezinsalela zokushintsha umbala | Amathuluzi okuhlanza agunyaziwe, izinto zokwakha kanye nezinyathelo zokuqaqa |
Ukuze uthole ishejuli yomkhiqizo oxubile, bala izindleko zokushintsha ngamahora, umsebenzi kanye nezinhlamvu zokuqala. Uma isitshalo sishintsha phakathi kosayizi wamapayipi amabili akude izikhathi eziningana ngeviki, amakhanda amabili aphelele angase avikele isikhathi sokukhiqiza esiningi kunomzimba owodwa onokufaka okuningi. Uma izinguquko zingavamile futhi ububanzi buhlangene, umzimba okwabelwana ngawo ungaba nengqondo.
Ukubuka kwefekthri yethu:siyabuza ukuthi ubani ozoshintsha i-tooling nokuthi yiziphi izinto zokuphakamisa ezikhona. Idizayini esebenza ebhentshini lokuhlanganisa elihlanzekile ingase ibe nzima eduze kwe-extruder eshisayo kanye nethangi le-vacuum. Ukufinyelela komsebenzisi okokufaka konjiniyela, hhayi imininingwane yangemva kokuthengisa.

Sebenzisa ukukhubazeka kwamapayipi ukuze uthole indawo yenqubo enesibopho
Lapho ipayipi liphelelwa ukucaciswa, opharetha bavame ukulungisa ukufa kuqala ngoba amabhawodi aphakathi nendawo ayabonakala. Lokho kungathuthukisa ukufunda okukodwa okwesikhashana ngenkathi kufihlwa izinga lokushisa, i-extruder noma inkinga ye-downstream. Rekhoda iphutha elizungeze isiyingi kanye nobude bepayipi ngaphambi kokwenza izinguquko ezimbalwa ngesikhathi esisodwa.
| Isici esibhekwayo | Amasheke ekhanda | Amasheke akhuphuka nomfula | Isifundo sokuthenga |
|---|---|---|---|
| Uhlangothi olulodwa lujiya ngokuqhubekayo | I-Mandrel centering, i-flow-path deposits, umonakalo, ibhalansi ye-heater kanye nokuhlelwa komhlangano | I-Extruder surging, ukuqondanisa kwe-calibrator, ukusatshalaliswa kwe-vacuum, ukupholisa kanye nokuqondanisa kokukhipha | Idinga i-centering efinyelelekayo, izindawo zokushisa kanye nereferensi yokuqondanisa |
| Udonga luyashintsha nxazonke futhi eduze kwepayipi | Ukulungiswa okuxekethile, ukuhamba ngebhayisikili okushisayo, ingcindezi engazinzile noma ukugeleza okungalingani | Ukuphakela, ukuphuma ngezikulufu, isilawuli sesivinini somugqa, ivacuum nokuzinza kwezinga lokushisa lamanzi | Yamukela iwindi lokusebenza elizinzile, hhayi isethi eyodwa emfushane yezilinganiso |
| Imigqa emide yendawo | Ukungcola, idiphozithi, ukuklwebheka noma indawo edalwe yi-die-lip | Izinhlayiya ezingancibilikisiwe, ukuhlunga, ukulimala kwe-calibrator kanye nezimpawu zokuphatha | Chaza amathuluzi okuhlanza, uhlelo lokuhlunga, ukuhlolwa kwendawo kanye namathuluzi asele |
| Imigqa ephuzi, ensundu noma emnyama | Izindawo ezifile, amadiphozithi, ukushisa kwasendaweni okweqile kanye nesikhathi sokuhlala isikhathi eside | Okuphakelayo okungcolile, amadiphozithi emiphongolo, ukuguga kwezikulufu nokuzijwayeza ukuvala shaqa | Buyekeza indlela ephelele yokuncibilika kanye nesimiso sokuhlanza ngaphambi kokukopisha ijometri endala |
| Ukucindezela kwekhanda eliphezulu | Igebe elinomkhawulo elikhawulelwe, izinga lokushisa eliphansi, ukuvaleka noma indlela yokugeleza engafanele | Ukukhawulelwa kwesikrini, i-viscosity yezinto ezibonakalayo, isidingo sokuphumayo nesimo sezinzwa | Yisho indawo yokulinganisa ingcindezi nomkhawulo wokusebenza esicacisweni |
| I-ovality yepayipi | Ukugeleza kokuphuma okungalingani noma indawo yeshubhu yokuqala | Ukuguga kwe-Calibrator, vacuum, ibhalansi yokupholisa, ukusekela nokuqondanisa kokudonsa | I-ovality yokugcina ingeyokuhlolwa komugqa ophelele wokwamukela |
| Indawo engaphakathi eqinile | Mandrel finish, idiphozithi, izinga lokushisa kanye flow nokuziphatha | Umswakama wezinto ezibonakalayo, ukuhlakazeka, ukuwohloka kanye nokuzinza kokuphumayo | Faka kokubili imibandela yendawo yangaphakathi nengaphandle ekugunyazweni kwesampula |
Umthetho wokushintsha okukodwa:rekhoda isisekelo, shintsha okuguquguqukayo okukodwa okulawulwayo, linda ukuthi impahla ihambe emugqeni, maka ipayipi elithintekile bese ukala futhi. Ukulungiswa okungahleliwe kwamazinga okushisa, i-centering, vacuum kanye nokukhishwa ngesikhathi esifanayo kubhubhisa ubufakazi obudingekayo ukuze kutholakale imbangela.
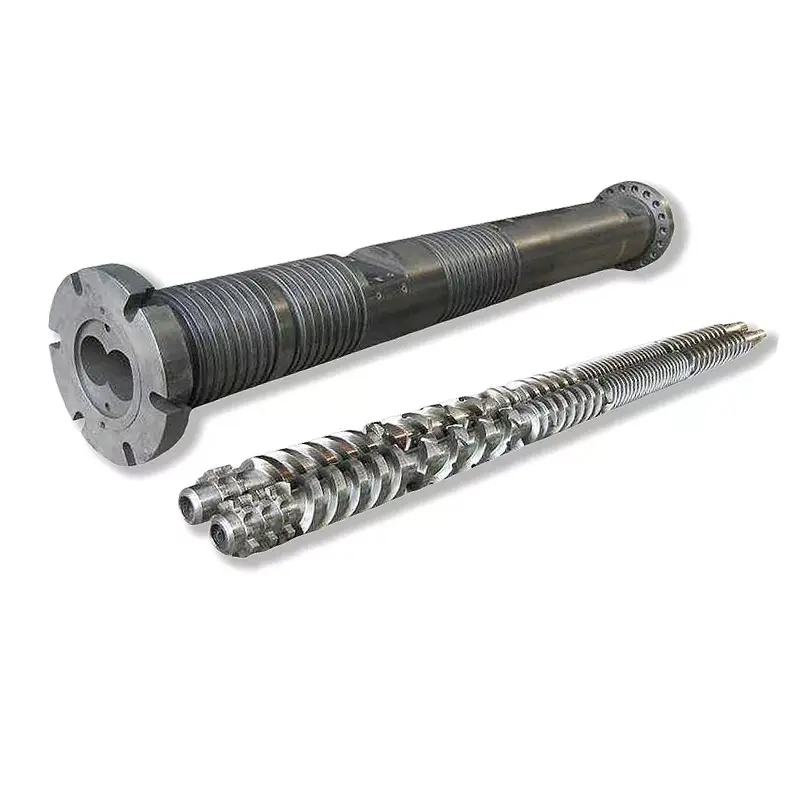
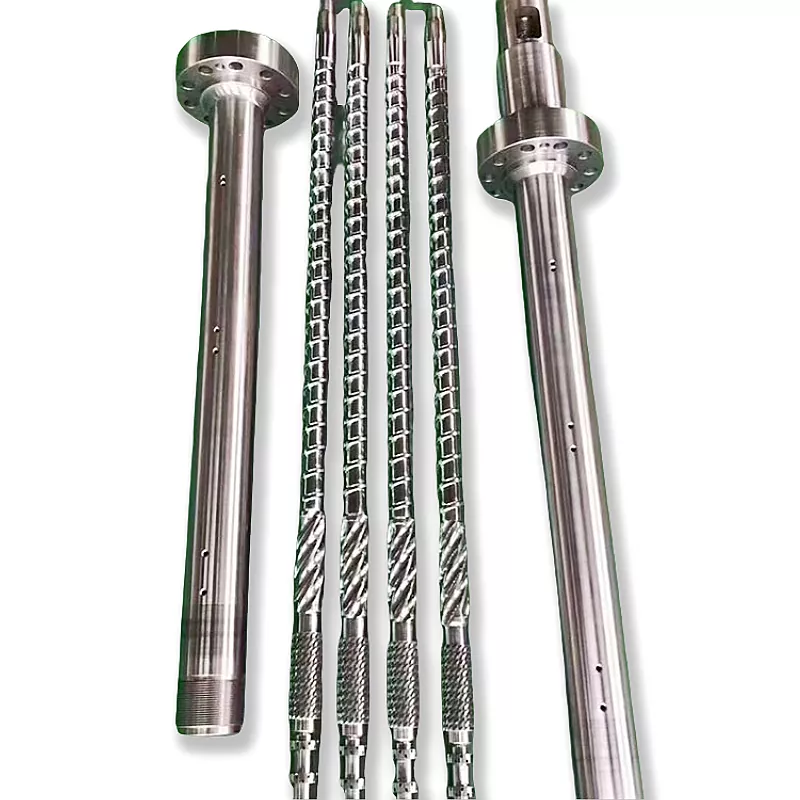
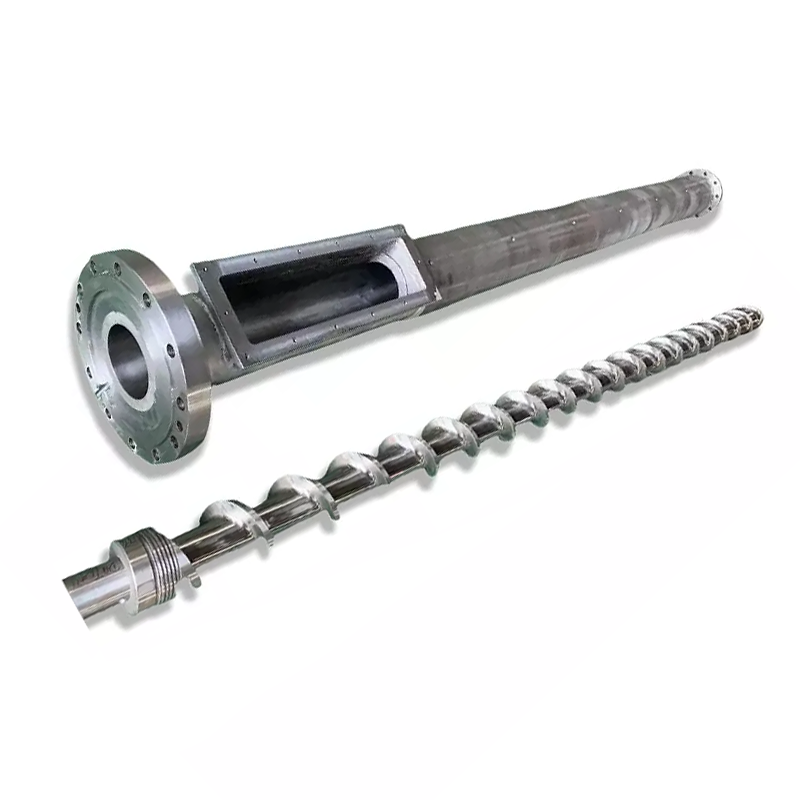
Uma ingcindezi ephumayo noma yokuncibilika ingazinzile ngaphambi kwekhanda, hlola futhi isikulufu nomgqomo. Izimpahla zikaNanhaiyaIzikulufu zepayipi le-PVC elilodwa, PVC ipayipi parallel screw imiphongolofuthiIpayipi le-PVC imiphongolo eyi-conical twin-screw. Ifa akufanele lihlelwe kabusha ukuze kunxeshezelwe ingxenye yepulasitiki egugile noma engafanele.

Uhlu lokuhlola lwe-RFQ lwe-Pipe extrusion die head
I-RFQ ephelele ivumela umthengi ukuthi aqhathanise ububanzi bobunjiniyela esikhundleni sokuqhathanisa inani eliyisisekelo eliphansi nekhotheshini ehlanganisiwe. Faka izinto ezilandelayo kuphakheji eyodwa elawulwa ukubuyekezwa.
- Khomba imikhiqizo.Faka ohlwini yonke i-OD yepayipi, ububanzi bodonga, i-SDR noma ishejuli, ukwakhiwa kongqimba, umbala kanye nokusetshenziswa. Maka umkhiqizo ojwayelekile kanye nosayizi onzima kakhulu.
- Yisho indinganiso.Nikeza izinga eliqondile, ingxenye, uhlelo, ukwamukelwa kuzwelonke kanye nomdwebo wangaphakathi. Namathisela uhlelo lokuhlola ipayipi eliqediwe.
- Dalula indaba.Nikeza ngefomula egcwele ye-PVC noma ibanga eliqondile le-PE, PP noma le-PPR, izithasiselo, okokugcwalisa, umbala, okuqukethwe okugaywe kabusha kanye namashidi edatha yabahlinzeki.
- Chaza isilinganiso.Nikeza inani eliphelele lokuphumayo elithengisekayo kanye nesivinini somugqa womkhiqizo ngamunye obalulekile, kanye namandla okupholisa atholakalayo kanye neshejuli yokusebenza evamile.
- Chaza i-extruder.Isimo esisodwa, iwele elihambisanayo noma isikulufu esingamawele; isikulufu ububanzi; amandla emoto; ingcindezi evamile yokuncibilika kanye nezinga lokushisa; isakhiwo se-adaptha; kanye nemikhawulo yenqubo yamanje.
- Lawula isixhumi esibonakalayo.Namathisela i-flange, irejista, indilinga yebhawodi, ubuso obuvalayo, i-melt inlet, ubude obumaphakathi, imbobo yenzwa kanye nemidwebo yokusekela.
- Cacisa imininingwane kagesi.Faka kuhlu umthamo we-heater kanye nemvamisa, uhlobo lwe-thermocouple, izinga lesixhumi, ukuhambisana kwesilawuli, ubude bekhebula kanye nemfuneko yendawo eyingozi uma ikhona.
- Bonisa umugqa ongezansi.Bandakanya izilinganiso ze-calibrator, ithange le-vacuum, ubude bokupholisa, ukuhlelwa kwesifutho noma ukucwiliswa, uhlobo lokudonsa, umugqa omaphakathi kanye nebanga ukusuka lapho uphuma khona.
- Khetha ububanzi bokushintsha.Uhlu lwamasethi okushintsha izingxenye, izifudumezi eziyisipele nezinzwa, ama-seal, izinsimbi, amathuluzi okuphatha, ama-racks okugcina kanye nenqubo efiselekayo yokushintsha usayizi.
- Chaza imibhalo.Cela imidwebo yokuhlanganisa nengxenye, ibhili yempahla, amarekhodi ezinto kanye namarekhodi okwelapha ukushisa, ukuhlolwa kwe-dimensional, uhlu lukagesi, imiyalelo yokusebenza nohlu lwezingxenye ezisele.
- Bhala isivivinyo sokwamukela.Yisho inhlaka, ifomula, usayizi wepayipi, ubude besikhathi sokusebenza, okukhiphayo, isivinini somugqa, amarekhodi okucubungula, ukusampula kobukhulu kanye nemibandela yokudlula/yokwehluleka.
- Cacisa ukusekela.Vumelana ngomhlahlandlela wokufaka, isibopho sokugunyaza, ukuqeqeshwa komsebenzisi, usizo olukude kanye nomngcele phakathi kokusebenza kwekhanda nokusebenza komugqa ophelele.
Isexwayiso sokushintsha:ifa eligugile angeke lisakwazi ukulondoloza ubukhulu bayo basekuqaleni. Linganisa isixhumi esibonakalayo somshini kanye nepayipi elihle eligcinwe, thola noma yimiphi imidwebo yasekuqaleni futhi uchaze ukuthi kungani ikhanda elidala lishintshwa. Ukukopisha bonke ubukhulu obugugile kungakhiqiza kabusha ukugeleza okufanayo noma inkinga yokuqondanisa.
Ukucushwa kwesikulufu kufanele futhi kufane nomsebenzi wento ebalulekile. Bheka i-Nanhaiya'sizikulufu single, izikulufu ezimbili ezihambisanayofuthiimiphongolo eyi-conical twin-screwlapho uphenyo luhlanganisa ingxenye egcwele ye-plasticizing. Ukuze uthole izesekeli namathuluzi axhunyiwe, sebenzisa i-uhla lwezingxenye ezisele ze-extrusion.
Yamukela inhloko kusimo sokukhiqiza ohlela ukusithengisa
Ukuhlolwa kwe-Dimensional kufakazela ukuthi izingxenye ezikhiqiziwe zihambisana nomdwebo. Akufakazeli ukuthi inhlanganisela ethile izogeleza kanjani emgqeni ophelele. Uhlelo lokwamukela oluzwakalayo lunezingxenye ezimbili: ukuqinisekiswa kwengxenye kanye nokuqaliswa kokukhiqiza.
| Isiteji sokwamukela | Okufanele uqinisekise | Qopha ukuze ugcine |
|---|---|---|
| Ukubuyekezwa kwedokhumenti | Ukubuyekezwa okugunyaziwe komdwebo, ibhili lezinto zokwakha, i-matrix yengxenye yokushintsha, uhlu lwe-heater nezinzwa, amamanyuwali kanye nobubanzi obuyisipele | Irejista yedokhumenti esayiniwe |
| Ukuhlolwa kwengxenye | Ukuxhumana okubalulekile, izici ezigxile, ubuso obuvalayo, izibophelelo, izimbobo, izinto ezibonakalayo, ukwelashwa kanye nesimo sokugeleza komhlaba okubonakalayo | Amarekhodi anobukhulu nempahla noma okwelashwa acaciswe ku-oda |
| Isheke lomhlangano | I-Fit, umumo, ukufakwa kwe-heater, ukufakwa kwenzwa, ukunyakaza okubeka maphakathi nendawo, ukusekela, ukuphakamisa kanye nokufinyelela | Uhlu lokuhlola lomhlangano olunezithombe |
| Ukuhlola ukushisa | Ukuhlonza indawo, impendulo yesilawuli, ukufundwa kwenzwa, ukudweba kwamanje kanye nokuzinza kwe-thermal | Imephu yendawo kanye nokufunda okuzinzile |
| Ukwenziwa kokukhiqiza | Izinto okuvunyelwene ngazo, usayizi wepayipi, okukhiphayo, isivinini somugqa, izinga lokushisa, ingcindezi encibilikayo, umthwalo wemoto, ivacuum nezimo zokupholisa | Ishidi lenqubo elisekelwe esikhathini kanye namasampuli agciniwe |
| Ukuhlolwa kwamapayipi | I-OD, udonga ezindaweni eziningi zewashi, i-ovality, isisindo ngobude ngobude, indawo yangaphakathi nangaphandle, ubuqotho nokuhlolwa okujwayelekile okudingekayo | Umbiko wokuhlola oboshelwe endaweni yesampula kanye nesikhathi sokukhiqiza |
| Ukusebenza okujwayelekile | Ukuqalisa, ukulungisa okuphakathi nendawo, ukuma okujwayelekile, ukuqaqa okuphephile noma ukushintsha kosayizi okuvunyelwene ngakho | Ukuphuma kwe-opharetha kanye nohlu lwezinto ezivuliwe |
Sebenzisa ukwakheka okuvamile komthengi uma kusebenza. Uma kudingeka into ebambele, rekhoda umehluko futhi ubeke umkhawulo kulokho okufakazelwa ukuhlolwa. Ukugijima kwe-PE okuphumelelayo akuqinisekisi ifomula ye-PVC, futhi umkhiqizo onesivinini esiphansi odongeni oluwugqinsi awubonisi isimo sesivinini esikhulu sodonga oluncane.
Ukubuka kwefekthri yethu:sikhetha ukugijima okuzinzile okunezilinganiso ezilandelekayo ngaphezu kwesibonisi esifushane ekuphumeni okuphezulu. Umfutho kufanele uhle, ukufundwa kodonga kufanele kuhlale kulawuleka, izifudumezi akufanele zijikeleze ngendlela engavamile futhi ipayipi elipholile kufanele lihlangabezane nokuhlolwa okuvunyelwene ngakho. Lowo mphumela unikeza izinhlangothi zombili iphuzu eliwusizo lokunikeza.


Imibuzo ejwayelekile ukubuzwa
Yiluphi ulwazi oludingekayo ukuze ucaphune ipayipi le-extrusion die head?
Thumela izinga le-polymer kanye nefomula, izinga lepayipi, usayizi ophelele kanye nobubanzi bodonga, okukhiphayo okuhlosiwe kanye nesivinini somugqa, uhlobo lwe-extruder, umdwebo we-melt inlet kanye ne-flange, i-voltage ye-heater, izidingo zenzwa, imininingwane yokulinganisa phansi komfula, izingxenye zoshintsho olukhethwayo kanye nohlelo lokwamukela. Izithombe nemidwebo elinganisiwe yoxhumo lwamanje nakho kuyasiza kumaphrojekthi angena esikhundleni.
Ingabe ikhanda elilodwa lepayipi lingakwazi ukusebenzisa i-PVC, i-PE ne-PPR?
Umzimba ongaphandle okwabelwana ngawo kungenzeka ngokobuchwepheshe kuphrojekthi echazwe kancane, kodwa i-PVC, i-PE ne-PPR ayidali ukugeleza okufanayo, izimo ezishisayo noma zokulinganisa. Siqala ngokuqhathanisa ukubunjwa okugcwele, okukhiphayo, ububanzi bosayizi, izidingo zendlela yokugeleza nendlela yokuhlanza. Amathuluzi ahlukene noma ikhanda elihlukile kungaba ukukhetha okuphephile kokukhiqiza.
Ingabe ububanzi bokufa kwepayipi bulingana nobubanzi bepayipi lokugcina?
Ngokuvamile cha. Ishubhu elishisayo liyashintsha ngemva kokushiya idayizi ngoba incibilika iyakhukhumala, idonsele phansi, ingene ku-calibrator futhi iphole. Ubukhulu obudingekayo bokufa kanye ne-mandrel kufanele buklanywe ngezinto ezibonakalayo, okukhiphayo, isivinini somugqa, i-vacuum sizing kanye nesistimu yokupholisa, kunokuba kukopishwe ngokuqondile kusayizi wepayipi lokuzisholo.
Ingabe ikhanda lokufa lilodwa lingaqinisekisa ukujiya kodonga lwepayipi kanye ne-ovality?
Cha. I-die head isungula ukusatshalaliswa kokuncibilika kwe-annular, kodwa ukujiya kodonga lokugcina kanye ne-ovality nakho kuncike ekuzinzeni kokuncibilika, ukubeka phakathi nendawo, ibhalansi yezinga lokushisa, isimo se-calibrator, i-vacuum, ukupholisa, ukuqondanisa kokudonsa kanye nesivinini somugqa. Ukwamukela kufanele kuhlole ulayini wokusebenza ophelele.
Iyiphi impahla uNanhaiya ayisebenzisayo kumakhanda e-extrusion die?
Ikhasi lekhanda elivamile le-extruder die le-Nanhaiya lifaka kuhlu okuthi 38CrMoAl nge-nitriding kanye nobulukhuni bobuso be-HV950 ukuya ku-HV1000. Ipayipi elizinikele le-extrusion die head lichazwa njengensimbi ye-alloy enezindawo eziqinile. Impahla yokugcina, ukwelashwa kokushisa kanye nezidingo zobuso obumanzi kufanele kuqinisekiswe i-resin, izithasiselo kanye nendlela yokuhlanza ekucacisweni okugunyaziwe.
Ingabe kufanele ngithenge ikhanda elilodwa lokufa elinamasayizi amaningi okufaka noma amakhanda amaningana aphelele?
Sebenzisa ukushintsha izingxenye lapho ububanzi bosayizi, okukhiphayo kanye nesimiso sokuhlanza kuvumela umzimba owodwa ukuthi uhlanganise umsebenzi ngaphandle kokulungiswa ngokweqile. Amakhanda ahlukene angenza umqondo lapho imikhiqizo ihluka kakhulu ngobubanzi, i-polymer, okukhiphayo, ukwakheka kongqimba noma imvamisa yokushintsha. Qhathanisa isikhathi esiphelele sokushintsha nengcuphe yokukhiqiza, hhayi inani lamathuluzi kuphela.
Kufanele yamukelwe kanjani i-pipe extrusion die head?
Qala ngokudweba, impahla, ukwelashwa, i-heater, inzwa, i-flange kanye nokuhlola indlela yokuhamba. Bese usebenzisa impahla yokukhiqiza okuvunyelwene ngayo ngosayizi wepayipi obaluliwe, okukhiphayo kanye nesivinini somugqa. Rekhoda amazinga okushisa, ukucindezela kokuncibilika, ukufundwa kodonga oluzungeza isiyingi, ububanzi bangaphandle, i-ovality, isimo esingaphezulu, isisindo ngobude kanye nanoma yiziphi izivivinyo ezidingwa yizinga lepayipi eliqondiwe.
Yini ebangela ukuba uhlangothi olulodwa lodonga lwamapayipi olunwetshiwe lube lukhudlwana?
Izimbangela ezingaba khona zifaka phakathi i-die noma i-mandrel mis-centering, ukungalingani kwezinga lokushisa eliyisiyingi, ukugeleza kokuncibilika okungalingani, amadiphozithi noma umonakalo endleleni egelezayo, ukuphuma kwe-extruder okungazinzile, ukungahambi kahle kwe-calibrator, i-vacuum engalingani noma ukupholisa, nokungalungi kahle kokukhipha. Hlola ithrendi ngaphambi kokusebenzisa amabhawodi okubeka maphakathi ukuze ufihle inkinga eya phansi komfula.
Okuqukethwe kobuchwepheshe okulungiselelwe kusukela kumkhiqizo wamanje we-Nanhaiya, okokusebenza kanye nolwazi lwesevisi, okusekelwa kuphela amakhasi asemthethweni asezingeni lepayipi le-ISO. I-final die geometry, impahla, ukwelashwa, ubukhulu kanye nenqubo yokwamukela ichazwa ngokucaciswa kwephrojekthi okugunyaziwe.